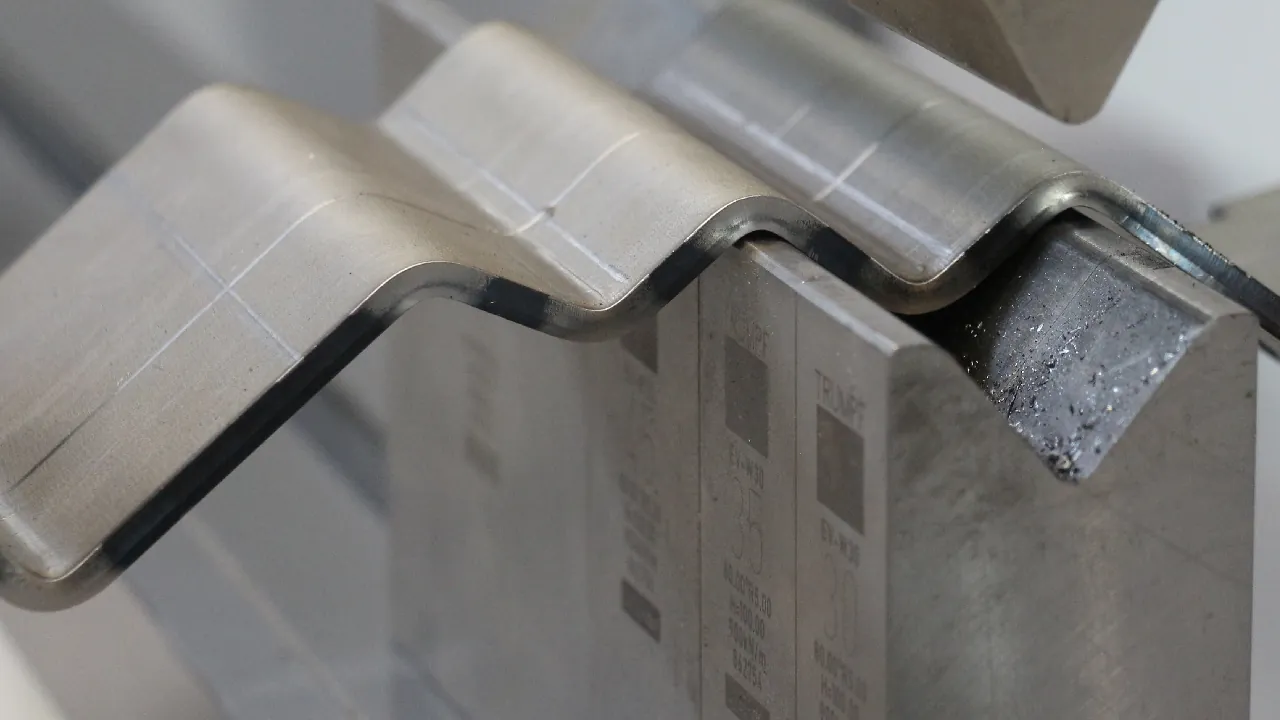
Abkant büküm, sac levhanın üst bıçak ile alt kalıp (V kalıp) arasında bastırılarak istenen açıda bükülmesidir. Kasa, kanal, profil, kapak ve muhafaza gibi pek çok parça bu yöntemle üretilir. İyi bir büküm sonucu, doğru tasarlanmış parçayla başlar.
Büküm nasıl yapılır?
Sac, alt kalıbın üzerine yerleştirilir; üst bıçak inerek sacı kalıbın içine doğru iter. Bıçağın ne kadar indiği, bükümün açısını belirler. CNC kontrollü abkant preslerde arka dayama ve bıçak konumu programlanır; böylece seri üretimde her parça aynı ölçüde bükülür.
Açınım ve büküm payı
Sac bükülürken dış yüzeyi uzar, iç yüzeyi kısalır. Bu nedenle bükümlü bir parçanın düz (açınım) ölçüsü, kenar ölçülerinin toplamına eşit değildir. Açınım; malzeme cinsi, kalınlık, iç yarıçap ve kullanılan kalıba göre hesaplanır. Kesim bu hesaplanan ölçüye göre yapılmazsa büküm sonrası parça ölçüsünden çıkar.
Tasarım ipuçları
- Minimum flanş boyu: Çok kısa kenarlar kalıba oturmaz. Kalınlık arttıkça bükülebilecek en kısa kenar da uzar.
- İç yarıçap: Çok keskin iç yarıçap, özellikle sert malzemelerde dış yüzeyde çatlamaya yol açabilir. Genel bir başlangıç olarak iç yarıçapı sac kalınlığına yakın tutmak güvenlidir.
- Deliklerin konumu: Büküm hattına çok yakın delikler bükümde ovalleşir. Delikleri büküm hattından yeterince uzağa yerleştirin.
- Büküm sırası: Çok kademeli parçalarda bazı bükümler, daha önce yapılan bükümler nedeniyle makineye sığmayabilir. Kapalı ya da derin kutu formlarını tasarlarken büküm sırasını düşünün.
- Hadde yönü: Mümkünse büküm hattını sacın hadde yönüne dik konumlandırmak çatlama riskini azaltır.
Uzun ve kalın parçalar
Uzun parçalarda bükümün boydan boya aynı açıda kalması için presin boyu ve tonajı önemlidir. Tesisimizdeki 4 metre ve 300 ton kapasiteli abkant pres, römork ve dorse yan duvarları gibi uzun ve kalın parçaları tek seferde bükmemizi sağlar.
Kesim ve büküm aynı yerde yapıldığında açınım hesabı, kesim ve büküm aynı ekipte kontrol edilir; ölçü sapmaları en aza iner. Ayrıntılar için abkant büküm sayfamıza göz atabilirsiniz.